

Phương pháp dán nguội băng tải bằng keo: Quy trình kỹ thuật & lưu ý thi công
Phương pháp dán nguội băng tải bằng keo là giải pháp sửa chữa và nối dán dải băng cao su tại chỗ được ứng dụng phổ biến nhất hiện nay. Khác với kỹ thuật ép nhiệt nóng đòi hỏi nguồn điện công suất lớn và thiết bị cồng kềnh, công nghệ dán nguội sử dụng keo dán hai thành phần chuyên dụng cho phép khôi phục tuyến truyền tải ngay tại công trường mỏ đá, trạm trộn hay nhà máy sản xuất.
1. Trường hợp áp dụng & ưu nhược điểm của phương pháp dán nguội băng tải bằng keo
Trước khi tiến hành thi công, bộ phận bảo trì cần xác định rõ mức độ tổn hại của dải băng để lựa chọn giải pháp kỹ thuật phù hợp:
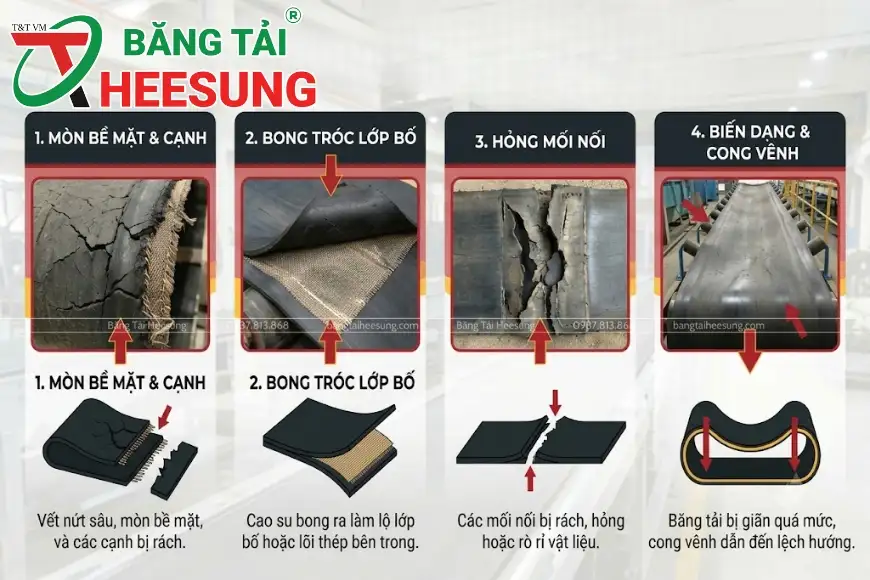
- Trường hợp áp dụng lý tưởng: Sửa chữa các vết rách nông trên bề mặt cao su phủ, bong tróc mép băng, dán nối các tuyến băng tải bố vải EP tải trọng nhẹ đến trung bình, hoặc xử lý sự cố khẩn cấp ở khu vực chật hẹp máy ép nhiệt không thể tiếp cận.
- Ưu điểm vượt trội: Thời gian chuẩn bị và thi công nhanh chóng, dụng cụ cầm tay gọn nhẹ, không phụ thuộc vào nguồn điện công suất lớn, chi phí vật tư và nhân công thấp hơn đáng kể so với dán nóng.
- Hạn chế kỹ thuật: Độ bền mối dán đạt khoảng 70 – 80% so với thân băng gốc (thấp hơn dán ép nóng lưu hóa), khả năng chịu nhiệt độ cao kém và yêu cầu bề mặt thi công phải tuyệt đối khô ráo, không dính dầu mỡ.
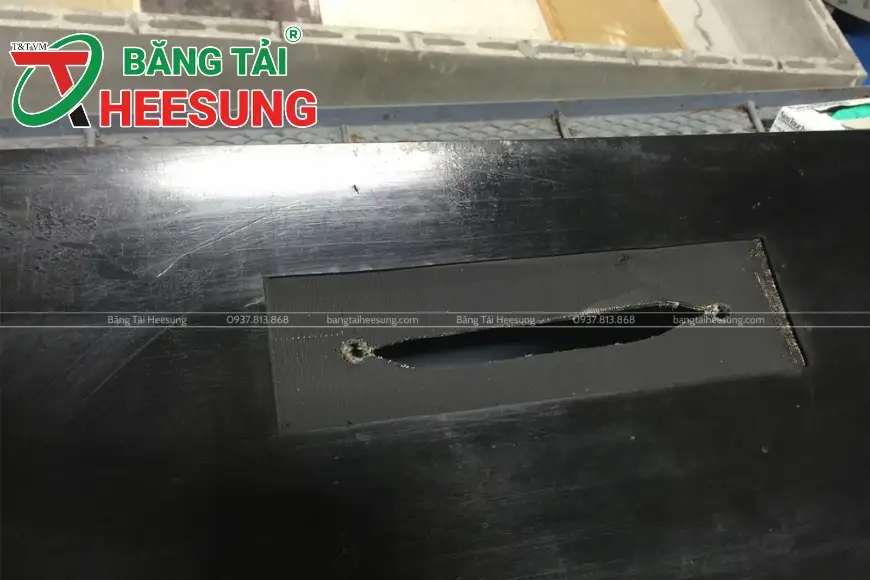
Việc đánh giá đúng điều kiện vận hành giúp nhà máy khai thác tối đa hiệu quả của keo dán nguội mà vẫn bảo đảm an toàn cho toàn hệ thống.
2. Chuẩn bị vật tư & Quy trình 5 bước dán nguội băng tải cao su chuẩn kỹ thuật
Để mối dán đạt được độ bám dính tối đa và không bị bóc tách khi vận hành mang tải, đội ngũ kỹ thuật T&T luôn tuân thủ nghiêm ngặt quy trình 5 bước tiêu chuẩn:
Bước 1: Khảo sát, đo đạc và cắt tạo vát mối nối
Xác định độ dầy dải băng và số lớp bố EP để tính toán chiều dài mối nối theo công thức tiêu chuẩn. Dùng dao cắt chuyên dụng bóc tách từng lớp cao su và lớp bố vải theo hình bậc thang, đảm bảo các nấc vát đều đặn và không làm đứt sợi bố chịu lực bên dưới.
Bước 2: Mài nhám và làm sạch bề mặt
Sử dụng máy mài cầm tay đĩa xích hoặc chổi sắt chuyên dụng đánh bỏ toàn bộ lớp cao su lão hóa, tạo độ nhám sâu trên các bậc bố. Sau đó, dùng chổi quét sạch bụi bẩn và lau kỹ bề mặt bằng dung dịch tẩy rửa chuyên dụng để loại bỏ triệt tiêu dầu mỡ và độ ẩm.
Bước 3: Pha trộn và quét keo dán chuyên dụng
Pha trộn keo dán hai thành phần (keo chính và chất chất đông cứng) theo đúng tỷ lệ hướng dẫn của nhà sản xuất. Quét đều lớp keo thứ nhất lên toàn bộ diện tích mối nối và chờ khô tự nhiên từ 15 đến 20 phút cho đến khi bề mặt keo hơi se lại; sau đó tiến hành quét tiếp lớp keo thứ hai.
Bước 4: Ghép mối nối và dán lớp cao su vá mép
Khi lớp keo thứ hai đạt độ dính phù hợp, cẩn thận căn chỉnh hai đầu băng trùng khít tâm tuyến. Căn ghép các bậc thang bố từ dưới lên trên, đồng thời chèn lớp cao su mép chuyên dụng vào các khe hở để ngăn nước và bụi bẩn xâm nhập vào lõi bố.
Bước 5: Đập nén đuổi khí và chờ đông kết
Dùng con lăn cao áp hoặc búa cao su chuyên dụng đập kiên cố từ trung tâm ra hai bên mép nhằm loại bỏ hoàn toàn các bọt khí văng ra ngoài, giúp hai bề mặt keo bám chặt tuyệt đối. Băng tải cần được giữ yên tĩnh trong khoảng 2 – 4 giờ trước khi cho chạy thử nghiệm không tải.
Mỗi thao tác trong quy trình trên đều đòi hỏi sự cẩn trọng và tỉ mỉ của thợ kỹ thuật nhằm ngăn ngừa hiện tượng rộp khí hay bong tróc về sau.
3. Các yếu tố ảnh hưởng trực tiếp đến chất lượng mối dán nguội
Thực tế thi công tại các công trường cho thấy độ bền của mối dán nguội phụ thuộc rất lớn vào các điều kiện môi trường và kỹ thuật thao tác:
- Độ sạch và độ khô của bề mặt: Bụi bẩn, dầu mỡ hoặc hơi ẩm chưa được làm sạch hoàn toàn sẽ tạo ra lớp cản trở, làm giảm tới 50% khả năng bám dính của hóa chất keo.
- Thời gian chờ se keo (độ khô mặt): Ghép mối dán quá sớm khi keo còn quá ướt hoặc quá muộn khi keo đã khô cứng đều khiến mối nối mất đi lực liên kết tiêu chuẩn.
- Chất lượng hóa chất keo dán: Sử dụng các loại keo hai thành phần cao cấp, còn hạn sử dụng và đạt tiêu chuẩn công nghiệp giúp đảm bảo độ đàn hồi cũng như độ xé rách cao.
Chủ động kiểm soát các yếu tố này giúp doanh nghiệp duy trì tuổi thọ mối dán ổn định, giảm thiểu rủi ro phải xử lý lại nhiều lần.
4. Băng tải Heesung & Dịch vụ dán nối chuyên nghiệp từ T&T
Công ty Cổ phần XNK Vật tư – Máy móc T&T mang đến giải pháp vật tư dải băng cao su cùng dịch vụ dán nối kỹ thuật cao, đáp ứng trọn vẹn mọi yêu cầu của khách hàng:
- Sản phẩm Băng tải Heesung chính hãng: Nhập khẩu trực tiếp dải băng cao su kháng mòn chuẩn DIN, khung bố EP dẻo dai chịu lực kéo đứt lớn, độ dãn dọc thấp dưới 1.5%, bảo hành từ 12 – 24 tháng.
- Dịch vụ dán nối nguội & dán ép nóng lưu hóa hỏa tốc: Đội ngũ thợ kỹ thuật giàu kinh nghiệm trang bị đầy đủ dụng cụ và hóa chất chuyên dụng, sẵn sàng ứng cứu sự cố tận nơi tại mỏ đá, trạm trộn hay nhà máy sản xuất.
- Tích hợp Thiết bị tách sắt TTVM bảo vệ mối dán: Tư vấn lắp đặt thiết bị tách sắt TTVM tại phễu cấp liệu để lọc sạch mẩu thép, đinh phế liệu, triệt tiêu nguy cơ mẩu kim loại sắc nhọn găm rách dọc dải băng và hư hỏng mối dán.
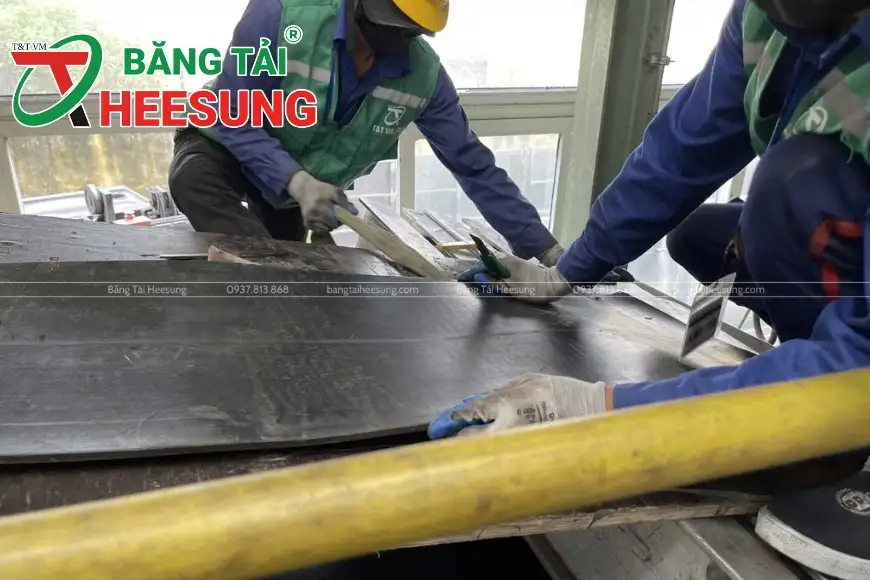
Sự đồng hành của T&T giúp nhà máy an tâm vận hành dây chuyền trơn tru, nâng cao năng suất và tối ưu hóa ngân sách bảo trì dài lâu.
Nắm vững phương pháp dán nguội băng tải bằng keo và tuân thủ đúng quy trình kỹ thuật giúp doanh nghiệp nhanh chóng khắc phục sự cố, đưa hệ thống truyền tải trở lại hoạt động an toàn. Hãy liên hệ ngay với T&T để nhận tư vấn kỹ thuật chuyên sâu và báo giá vật tư, dịch vụ hỏa tốc:
- Hotline: 0937 813 868
- Website: bangtaiheesung.com
- Fanpage: https://www.facebook.com/TTVM.JSC
- Trụ sở chính: P.602, Tòa CT1 Đỗ Nhuận, P. Xuân Đỉnh, TP. Hà Nội.
- Văn phòng Sài Gòn: 1073/63B Cách Mạng Tháng Tám, P. Tân Sơn Nhất, TP. Hồ Chí Minh.
- Kho – Xưởng sản xuất: Số 9 Thụy Phương, P. Đông Ngạc, TP. Hà Nội.