

Phần 2: Hướng dẫn sửa chữa băng tải TOÀN DIỆN và CHUẨN KỸ THUẬT
Thực hiện đúng hướng dẫn sửa chữa băng tải giúp các nhà máy nhanh chóng khắc phục sự cố, khôi phục vận hành dây chuyền và tiết kiệm tối đa chi phí thay mới dải băng. Trong ngành công nghiệp hiện đại, băng tải cao su giữ vai trò là mạch máu luân chuyển vật liệu liên tục. Việc chẩn đoán chính xác tình trạng tổn hại và áp dụng đúng kỹ thuật xử lý không chỉ bảo vệ an toàn cho thiết bị mà còn hạn chế rủi ro dừng máy kéo dài.
3.4. Hướng dẫn sửa chữa băng tải bị mài mòn mép (Mòn biên)
Mép băng rất dễ bị tơ xước, khuyết từng mảng lớn do băng tải chạy lệch ma sát liên tục vào thành khung gầm hoặc tấm chắn phễu.
- Xử lý mòn mép nhẹ: Dùng dao sắc xén bỏ hoàn toàn phần cao su bị xơ xước để tạo đường biên gọn gàng. Mài thô, bôi keo lưu hóa nguội bịt kín mép băng nhằm ngăn nước thấm vào lớp bố.
- Xử lý mất mảng mép lớn: Cắt tạo hình bo tròn tại vùng tổn hại, mài nhám bề mặt, bôi keo liên kết và dán dải cao su gia cố mép (bằng phương pháp dán nguội hoặc ép nhiệt lưu hóa).
- Trường hợp mòn quá 10% chiều rộng: Năng suất tải và khả năng định hình băng bị ảnh hưởng nghiêm trọng, cần tính toán phương án cắt nối đoạn băng mới hoặc thay dải băng mới.
- Phòng ngừa: Căn chỉnh khung gầm, tang quay và lắp con lăn tự định hướng để giữ dải băng luôn chạy trung tâm.
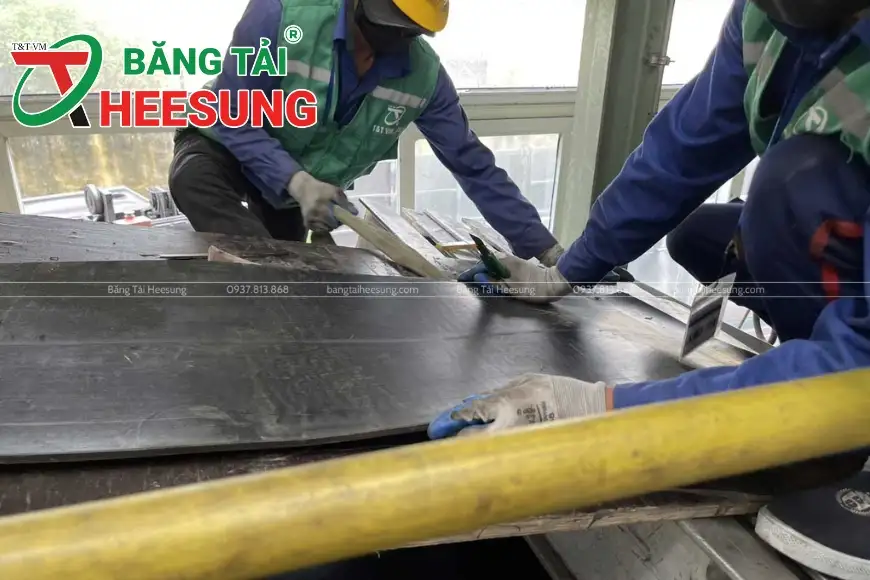
Khắc phục mép băng kết hợp với hiệu chỉnh hướng chạy sẽ chặn đứng nguy cơ bóc tách lõi và duy trì năng suất tải vật liệu.
3.5. Hướng dẫn sửa chữa băng tải bị nứt mép và tách lớp
Vết nứt mép tạo khe hở cho nước và bùn đất xâm nhập vào bên trong, làm bóc tách liên kết giữa lớp cao su phủ và các lớp bố vải chịu lực.
- Vết nứt mép ngắn: Cắt loại bỏ cao su xơ bong, mài thô bề mặt, dùng máy sấy khô hoàn toàn độ ẩm bên trong. Bôi keo lưu hóa nguội và dán dải bịt mép chuyên dụng.
- Vết nứt dài lộ lớp bố: Áp dụng kỹ thuật lưu hóa nóng mép băng. Cắt tạo vạt nhẵn, bôi keo liên kết, đặt dải cao su mép mới và tiến hành ép nhiệt dưới áp suất tiêu chuẩn.
- Trường hợp tách lớp sâu kéo dài: Bắt buộc phải cắt bỏ đoạn băng hỏng và tiến hành thi công một mối nối băng tải mới để đảm bảo an toàn.
- Phòng ngừa: Bịt kín mép băng đúng tiêu chuẩn ngay từ khâu sản xuất và duy trì độ thẳng hàng của băng trong suốt quá trình vận hành.
Chủ động làm kín vết nứt mép bằng kỹ thuật lưu hóa chuẩn sẽ giúp dải băng vận hành ổn định bền bỉ dưới mọi điều kiện thời tiết.
3.6. Hướng dẫn sửa chữa băng tải bị lỗ thủng cục bộ
Đá tảng, phế liệu sắc nhọn hoặc vật tư rơi tự do từ phễu chứa có thể đâm thủng dải băng, tạo điều kiện cho độ ẩm phá hủy các lớp bố bên trong.
- Tạo hình vùng tổn hại: Dùng dao sắc xén sạch vết thủng thành hình tròn hoặc hình thoi bo góc. Tuyệt đối không để lại các góc nhọn sắc cạnh vì chúng sẽ khiến vết xé lan rộng khi chịu lực kéo.
- Mài nhám & Vệ sinh: Mài thô diện tích xung quanh lỗ thủng (rộng hơn mép lỗ 30 – 50 mm), hút sạch bụi mài và lau bằng dung môi tẩy rửa chuyên dụng.
- Phương pháp dán nguội (lỗ thủng nhỏ): Bôi keo dán nguội lên bề mặt băng và dán miếng vá cao su có lõi gia cố ở cả mặt trên lẫn mặt dưới, miết chặt bằng con lăn chuyên dụng.
- Phương pháp lưu hóa nóng (lỗ thủng đâm xuyên lớn): Đắp cao su chưa lưu hóa vào hố cắt, đặt tấm ép gia nhiệt 2 mặt để cao su nóng chảy kết dính hoàn toàn vào thân băng.
Vá lỗ thủng đúng quy trình tạo hình và ép nhiệt sẽ khôi phục hoàn toàn cấu trúc chịu tải, tránh cho vết thủng phình to theo thời gian.
3.7. Hướng dẫn sửa chữa băng tải bị rách dọc
Vết rách dọc là sự cố nghiêm trọng do vật cứng sắc nhọn mắc kẹt tại phễu rót xé rách dải băng theo chiều dài chuyển động.
- Vết rách ngắn (dưới 300 mm): Bo tròn hai đầu vết rách, mài thô bề mặt, bôi keo dán nguội và dán dải miếng vá phủ chuyên dụng đè lên vết rách.
- Vết rách trung bình (300 mm – 1.000 mm): Áp dụng phương pháp lưu hóa nóng kết hợp chèn thêm các dải bố chịu lực chống rách ở cả hai mặt để khôi phục khả năng chịu kéo.
- Vết rách dài (trên 1 mét): Mọi biện pháp dán vá chỉ mang tính tạm thời. Giải pháp triệt để là cắt bỏ toàn bộ đoạn rách và thi công một mối nối băng tải mới.
- Phòng ngừa: Lắp đặt nam châm lọc sắt công suất lớn (nam châm phẳng, băng tải từ dạng treo,…) và máy phát hiện kim loại phía trên phễu cấp liệu để loại bỏ tạp chất sắt thép.
Áp dụng đúng phương pháp vá gia cố cho từng độ dài vết rách dọc sẽ giúp nhà máy nhanh chóng kiểm soát rủi ro và khôi phục dây chuyền.
3.8. Hướng dẫn sửa chữa sự cố đứt ngang băng tải
Dải băng bị đứt đôi theo chiều ngang làm ngưng trệ toàn bộ dây chuyền sản xuất, đòi hỏi quy trình ứng cứu khẩn cấp chính xác.
Quy trình xử lý khẩn cấp (Khôi phục tạm thời trong vài giờ):
- An toàn: Ngắt nguồn điện, thực hiện khóa cảnh báo (Lockout/Tagout). Xả lực căng băng và dùng vấu kẹp cơ khí cố định hai đầu dải băng.
- Cắt vuông góc: Đánh dấu đường tâm, cắt vuông góc hai đầu dải băng tải bị đứt.
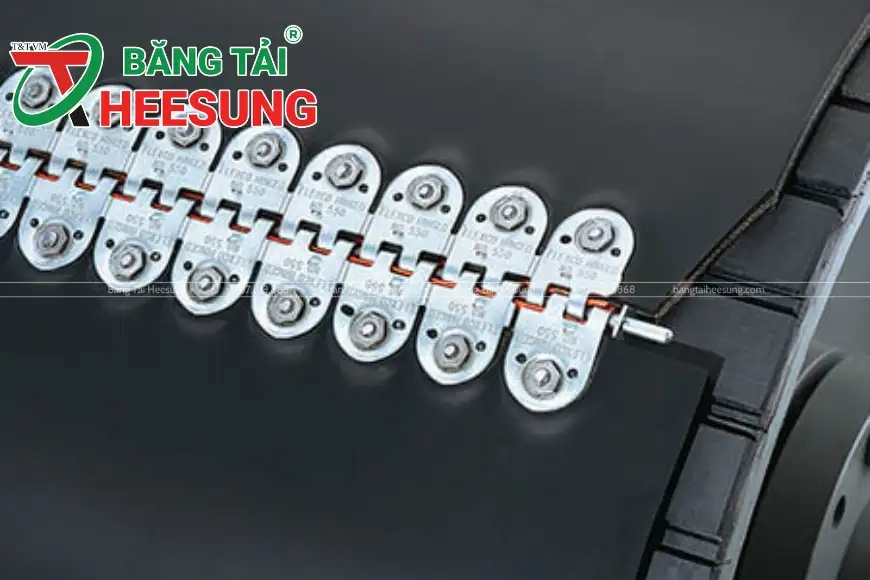
- Bấm khóa ghim cơ khí: Khoan/đục lỗ theo thước mẫu, lắp đặt khóa ghim kim loại xuyên qua hai đầu băng và siết lực theo momen tiêu chuẩn.
- Dán phủ: Dán dải cao su mỏng đè lên bề mặt khóa ghim bằng keo dán nguội để hạn chế lọt vật liệu.
Quy trình xử lý bền vững (Trong đợt dừng máy có kế hoạch):
- Cắt bỏ đoạn băng bị bấm ghim khẩn cấp.
- Bóc tách các lớp bố theo dạng bước hoặc dạng ngón tay.
- Mài thô bề mặt bố bằng đá mài độ nhám #24 – #36, lau sạch bụi bằng dung môi.
- Bôi keo dán, xếp lớp cao su mối nối và tiến hành ép lưu hóa nóng đúng nhiệt độ, áp suất và thời gian tiêu chuẩn.
Tuân thủ chặt chẽ các bước ứng cứu khẩn cấp và làm mối nối lưu hóa nóng triệt để sẽ đảm bảo an toàn tuyệt đối cho hệ thống truyền động.
3.9. Hướng dẫn sửa chữa mối nối bị nứt và bong tách
Mối nối là điểm mỏng yếu nhất trên dải băng, rất dễ bị hở mép hoặc bong tróc liên kết do quá trình thi công ban đầu chưa đạt chuẩn.
- Vết nứt hở mép mối nối nhỏ: Mài bóc phần cao su bị nhô lên, làm sạch sấy khô độ ẩm, bôi keo dán nguội và dán dải cao su phủ bảo vệ mối nối.
- Bong tróc trung bình: Cắt loại bỏ lớp cao su mặt hỏng, mài thô lớp bố, đắp cao su vá tươi và tiến hành ép nhiệt lưu hóa nóng lại khu vực mối nối.
- Bong tách rách sâu quá 50% chiều rộng: Bắt buộc phải cắt bỏ hoàn toàn mối nối cũ và thực hiện bóc tách, thi công mối nối lưu hóa nóng mới từ đầu.
- Phòng ngừa: Giữ vệ sinh tuyệt đối khô ráo trong quá trình thi công mối nối và đảm bảo chọn đúng chủng loại keo tương thích với chất liệu cao su.
Việc xử lý mối nối đúng kỹ thuật và chuẩn bị bề mặt cẩn thận chính là yếu tố quyết định sự tồn vong của toàn bộ hệ thống băng tải.
3.10. Hướng dẫn sửa chữa hỏng khóa ghim cơ khí
Khóa ghim cơ khí bị gãy, tuột bu-lông hoặc giật xé khỏi dải băng gây mất đồng tâm mối nối.
- Xử lý nhanh: Ngắt điện, xả lực căng. Dùng dụng cụ chuyên dụng tháo bỏ ghim gãy (không dùng búa đập). Cắt lại đầu băng vuông góc. Nếu lỗ đục cũ bị giãn rộng, phải cắt bỏ đoạn băng chứa lỗ cũ, đục lỗ mới và bấm lại hàng ghim mới.
- Giải pháp dài hạn: Khóa ghim cơ khí chỉ nên coi là giải pháp tạm thời. Ngay khi có điều kiện dừng máy, hãy chuyển đổi sang phương pháp mối nối lưu hóa nóng để dải băng vận hành êm ái qua tang quay và lưỡi gạt.
- Phòng ngừa: Chọn ghim đúng thông số độ dày băng tải và siết lại bu-lông định kỳ trong các đợt bảo dưỡng.
Thực hiện đúng quy trình thay khóa ghim và lên kế hoạch làm mối nối lưu hóa sẽ giúp hệ thống vận hành liên tục mà không lo đứt gãy lặp lại.
[CÒN TIẾP: PHẦN 3]
Hy vọng bài hướng dẫn sửa chữa băng tải toàn diện trên đây đã cung cấp cho quý khách những kiến thức thực tế và giải pháp chuyên sâu để bảo vệ dây chuyền sản xuất luôn vận hành ổn định và đạt hiệu suất cao nhất. Nếu khách hàng có nhu cầu đặt mua băng tải Heesung chất lượng cũng như cần tư vấn, hỗ trợ về sửa chữa, bảo trì băng tải, vui lòng liên hệ với T&T theo thông tin sau:
- Hotline: 0937 813 868
- Website: bangtaiheesung.com
- Trụ sở chính: P602, Tòa CT1 Đỗ Nhuận, P. Xuân Đỉnh, TP Hà Nội.
- Văn phòng miền Nam: 1073/63B Cách Mạng Tháng Tám, Phường Tân Sơn Nhất, TP Hồ Chí Minh.