

Phần 1: Băng tải mép đúc và băng tải mép cắt: So sánh cấu tạo, hiệu suất và cách lựa chọn
Băng tải mép đúc và băng tải mép cắt là hai dạng kết cấu mép phổ biến đối với băng tải sử dụng lớp bố vải. Nhìn bên ngoài, sự khác biệt giữa hai loại chủ yếu nằm ở việc phần mép được bao phủ bằng cao su hay được cắt trực tiếp sau quá trình lưu hóa. Tuy nhiên, phía sau đặc điểm tưởng như đơn giản này lại liên quan đến kết cấu lớp bố, phân bố ứng suất, khả năng chịu lệch băng, chất lượng mối nối, bảo trì và tổng chi phí vận hành.
1. Băng tải mép đúc và băng tải mép cắt khác nhau như thế nào?
Trước khi đi sâu vào hiệu suất, cần hiểu rõ bản chất của hai loại kết cấu mép này. Đây là cơ sở để tránh tình trạng lựa chọn sản phẩm chỉ dựa trên thói quen hoặc quan niệm rằng một loại luôn tốt hơn loại còn lại.
1.1. Băng tải mép đúc là gì?
Băng tải mép đúc là loại băng tải được tạo hình theo đúng chiều rộng thành phẩm ngay từ quá trình sản xuất. Phần mép được bao phủ bằng cao su và được lưu hóa đồng thời với thân băng. Nói cách khác, mép băng đã được hoàn thiện ngay trong quá trình tạo hình và lưu hóa, không cần thực hiện thêm công đoạn cắt dọc để xác định chiều rộng thành phẩm.
Đặc điểm dễ nhận biết của băng tải mép đúc gồm:
- Các lớp bố vải ở mép được bao phủ bởi cao su.
- Mép có kết cấu liên tục với thân băng.
- Phần mép không để lộ trực tiếp đầu lớp bố.
- Chiều rộng thành phẩm được xác định trước khi sản xuất.
- Không cần cắt từ một cuộn băng có khổ lớn sau khi lưu hóa.
Cách sản xuất này giúp phần mép có khả năng chống tiếp xúc trực tiếp với môi trường tốt hơn, đặc biệt trong một số điều kiện hóa chất hoặc yêu cầu đặc biệt về kết cấu.
1.2. Băng tải mép cắt là gì?
Băng tải mép cắt được tạo hình và lưu hóa trước ở dạng khổ rộng, sau đó cắt dọc để đạt chiều rộng thành phẩm theo yêu cầu. Phần mép sau khi cắt chính là mặt cắt ngang của các lớp bố. Vì vậy, đầu các lớp bố vải có thể nhìn thấy trực tiếp ở mép băng. Đặc điểm cơ bản của băng tải mép cắt:
- Các lớp bố được cắt trực tiếp tại mép.
- Phần đầu lớp bố có thể quan sát bằng mắt thường.
- Chiều rộng thành phẩm có thể linh hoạt điều chỉnh sau khi lưu hóa.
- Một cuộn băng khổ tiêu chuẩn có thể được cắt thành nhiều chiều rộng khác nhau.
- Dễ chủ động về kích thước trong quá trình cung ứng và thay thế.
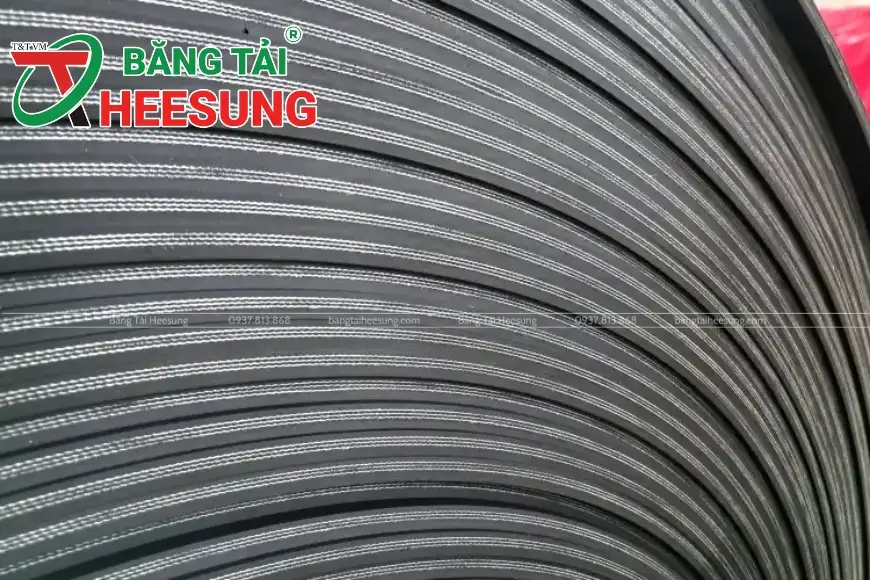
Băng tải mép cắt được sử dụng phổ biến trong nhiều hệ thống băng tải bố vải và đặc biệt có giá trị khi doanh nghiệp cần nhiều quy cách chiều rộng khác nhau.
1.3. Sự khác biệt không chỉ nằm ở phần mép
Nếu chỉ nhìn bằng mắt, người sử dụng có thể cho rằng sự khác biệt giữa hai loại băng tải đơn giản là:
- Mép đúc = mép được bọc cao su.
- Mép cắt = mép được cắt lộ lớp bố.
Tuy nhiên, khi đưa vào vận hành, sự khác biệt còn liên quan đến:
- Đường truyền lực trong thân băng.
- Phân bố ứng suất theo chiều ngang.
- Biến dạng ngang khi băng đi qua puly.
- Khả năng chịu tiếp xúc khi băng bị lệch.
- Hình học mối nối.
- Khả năng sửa chữa tại hiện trường.
- Thời gian sản xuất và giao hàng.
- Chi phí tồn kho.
- Tổng chi phí sở hữu trong suốt vòng đời sản phẩm.
Do đó, việc so sánh băng tải mép đúc và băng tải mép cắt cần được thực hiện trên toàn bộ hệ thống chứ không nên chỉ nhìn vào cấu tạo mép.
2. Cấu tạo và quy trình sản xuất băng tải mép đúc, mép cắt
Quy trình sản xuất là yếu tố tạo nên phần lớn những khác biệt về hình học và khả năng cung ứng giữa hai loại.
2.1. Quy trình sản xuất băng tải mép đúc
Với băng tải mép đúc, chiều rộng thành phẩm được xác định ngay từ đầu. Quy trình cơ bản gồm:
- Xác định chiều rộng thành phẩm.
- Tạo hình các lớp bố và cao su theo chiều rộng thiết kế.
- Bố trí dải cao su bịt kín ở hai bên mép.
- Sử dụng các dải thép để kiểm soát sự chảy ngang của cao su trong quá trình lưu hóa.
- Lưu hóa theo chu kỳ tiêu chuẩn.
- Kiểm tra kích thước và chất lượng mép sau khi hoàn thiện.
Trong quá trình lưu hóa, dải thép được đặt sát hai bên mép giúp hạn chế hiện tượng cao su chảy ngang dưới tác động của nhiệt độ và áp suất. Nhờ đó, hình dạng và chiều rộng mép được duy trì ổn định.
Một điểm đáng chú ý là băng tải mép đúc không nhất thiết phải sử dụng khuôn chuyên dụng. Trong điều kiện sản xuất phù hợp, sản phẩm có thể được tạo hình và lưu hóa trực tiếp theo chiều rộng yêu cầu.
2.2. Quy trình sản xuất băng tải mép cắt
Với băng tải mép cắt, quá trình sản xuất thường gồm ba giai đoạn chính: Tạo hình → lưu hóa → cắt dọc theo chiều rộng yêu cầu.
Sau khi băng tải được lưu hóa hoàn chỉnh, thiết bị cắt dọc sẽ chia cuộn băng khổ lớn thành các chiều rộng thành phẩm khác nhau. Ví dụ, từ một cuộn băng khổ 1.200 mm, nhà sản xuất có thể cắt thành nhiều quy cách nhỏ hơn theo nhu cầu thực tế. Điều này tạo ra lợi thế đáng kể về tính linh hoạt trong sản xuất và quản lý tồn kho.
2.3. Vì sao chiều rộng dưới 300 mm có thể trở thành giới hạn sản xuất?
Trong một số trường hợp, khi chiều rộng thành phẩm xuống dưới khoảng 300 mm, khả năng sản xuất băng tải mép đúc ổn định có thể bị hạn chế. Nguyên nhân liên quan đến:
- Khả năng tạo hình.
- Độ ổn định khi xếp lớp.
- Kiểm soát kích thước trong quá trình lưu hóa.
- Ứng suất phát sinh trong kết cấu hẹp.
Trong khi đó, băng tải mép cắt có thể được cắt trực tiếp từ khổ băng rộng sau khi lưu hóa. Vì vậy, trong một số ứng dụng chiều rộng nhỏ, băng tải mép cắt không đơn thuần là phương án có tính kinh tế hơn mà còn có thể là phương án sản xuất thực tế và linh hoạt hơn.
[CÒN TIẾP: PHẦN 2]
Băng tải mép đúc và băng tải mép cắt đều có vị trí riêng trong hệ thống vận chuyển công nghiệp. Lựa chọn đúng không phải là chọn loại có thông số cao hơn trên lý thuyết, mà là chọn kết cấu phù hợp nhất với điều kiện làm việc và yêu cầu vận hành thực tế của từng hệ thống. Liên hệ Băng tải Heesung để được tư vấn và hỗ trợ về dòng sản phẩm này:
- Hotline: 0937 813 868
- Fanpage: https://www.facebook.com/BangtaiHeesung
- Website: https://bangtaiheesung.com/