

Phần 4: Quy trình sản xuất băng tải cao su 6 bước từ Băng Tải Heesung
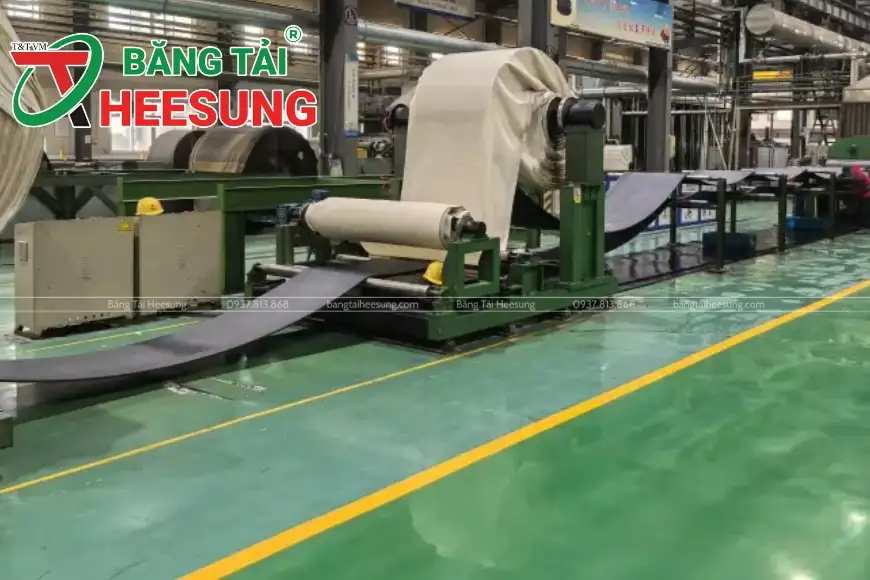
Quy trình sản xuất băng tải cao su là yếu tố quyết định trực tiếp đến độ bền, khả năng chịu tải, độ ổn định và hiệu suất vận hành của một hệ thống băng tải. Một sản phẩm băng tải chất lượng cao không chỉ được tạo nên từ cao su và vải bố, mà còn là kết quả của quá trình phối trộn vật liệu, cán luyện, ghép lớp, lưu hóa, kiểm tra chất lượng và hoàn thiện được kiểm soát chặt chẽ.
7. Quy trình sản xuất băng tải cao su Bước 4: Lưu hóa
Lưu hóa là công đoạn quan trọng giúp biến các lớp cao su chưa ổn định thành một kết cấu băng tải có độ bền, độ đàn hồi và khả năng chịu lực. Trước lưu hóa, băng tải vẫn là một tập hợp các lớp vật liệu mềm, dính và có thể biến dạng. Sau lưu hóa, các lớp được liên kết thành một sản phẩm hoàn chỉnh.
7.1. Nguyên lý lưu hóa cao su
Về mặt kỹ thuật, lưu hóa là quá trình hóa học trong đó các chất lưu hóa, thường bao gồm lưu huỳnh và hệ thống xúc tiến phù hợp, tạo ra các liên kết ngang giữa các chuỗi phân tử cao su dưới tác động của nhiệt độ và áp suất. Các liên kết ngang giúp cao su:
- Giữ được hình dạng.
- Tăng độ bền cơ học.
- Cải thiện khả năng đàn hồi.
- Tăng khả năng chống mài mòn.
- Cải thiện độ ổn định khi chịu tải.
- Tăng khả năng sử dụng lâu dài.
Nếu không được lưu hóa đúng cách, cao su có thể bị biến dạng, nứt hoặc rách trong quá trình vận hành.
7.2. Hai phương pháp lưu hóa phổ biến
Dưới đây là 2 phương pháp lưu hóa phổ biến mà bạn nên tìm hiểu:
7.2.1. Lưu hóa theo mẻ
Lưu hóa theo mẻ thường được sử dụng cho các loại băng tải có yêu cầu tùy chỉnh, băng tải dày hoặc sản phẩm cần kiểm soát thông số theo từng đơn hàng. Thân băng được đặt trong máy ép hoặc hệ thống lưu hóa, sau đó chịu tác động của nhiệt độ và áp suất theo thời gian đã thiết lập.
Ưu điểm:
- Phù hợp với nhiều loại thiết kế.
- Có thể kiểm soát từng mẻ.
- Thích hợp với sản phẩm có độ dày hoặc yêu cầu đặc biệt.
7.2.2. Lưu hóa liên tục
Lưu hóa liên tục được sử dụng trong một số dây chuyền sản xuất tiêu chuẩn hóa. Băng tải di chuyển qua hệ thống ép hoặc vùng gia nhiệt liên tục để thực hiện quá trình đóng rắn.
Ưu điểm:
- Năng suất cao.
- Phù hợp với sản xuất số lượng lớn.
- Giảm thời gian xử lý.
- Tăng tính ổn định khi vật liệu đầu vào đồng đều.
Mỗi phương pháp đều có ưu điểm riêng. Việc lựa chọn phụ thuộc vào thiết kế băng tải, độ dày, vật liệu và yêu cầu sản xuất.
7.3. Các thông số cần kiểm soát trong lưu hóa
Các yếu tố quan trọng gồm:
- Nhiệt độ: Thường nằm trong khoảng 140 – 160°C đối với nhiều công thức cao su băng tải, nhưng cần điều chỉnh theo loại hợp chất và thiết kế cụ thể.
- Thời gian: Phụ thuộc vào độ dày, kết cấu và công thức cao su.
- Áp suất: Đảm bảo sự liên kết giữa các lớp và hạn chế khoảng trống.
- Độ đồng đều nhiệt: Giúp tránh ứng suất bên trong hoặc biến dạng sản phẩm.
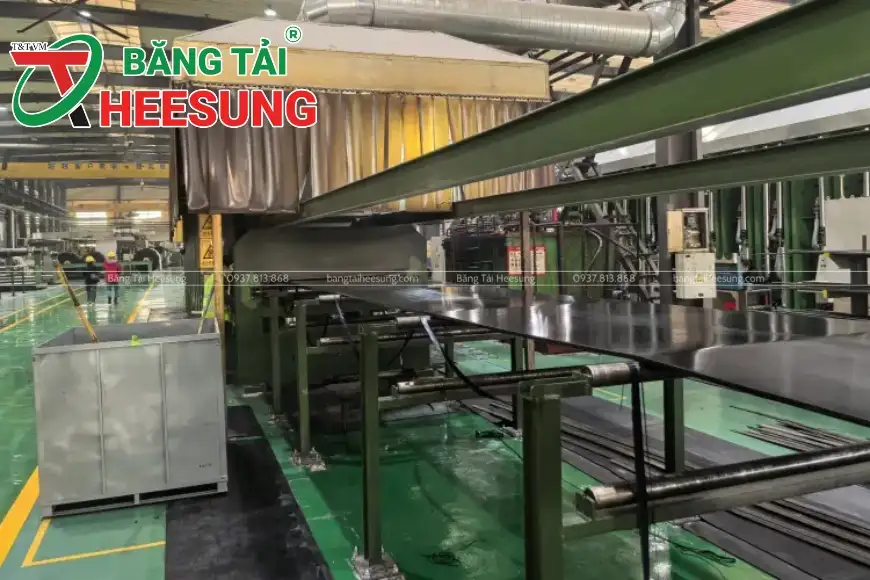
Việc cài đặt thông số lưu hóa không thể áp dụng một cách máy móc cho mọi loại băng tải. Mỗi công thức cao su và kết cấu sản phẩm cần được xác định điều kiện lưu hóa phù hợp.
7.4. Làm nguội và kiểm tra sau lưu hóa
Sau khi lưu hóa, băng tải cần được làm nguội phù hợp để hạn chế ứng suất bên trong. Sau đó, sản phẩm có thể được kiểm tra:
- Độ bám dính giữa các lớp.
- Độ bền kéo.
- Độ giãn dài.
- Độ cứng.
- Kích thước.
- Tình trạng bề mặt.
- Độ phẳng và độ ổn định hình dạng.
Đây là bước xác nhận băng tải đã đạt yêu cầu trước khi chuyển sang công đoạn hoàn thiện.
7.5. Vì sao lưu hóa là công đoạn không thể bỏ qua?
Lưu hóa quyết định sự ổn định của toàn bộ cấu trúc băng tải. Nếu xảy ra sai sót trong công đoạn này, các lỗi có thể không dễ sửa chữa như ở những bước chuẩn bị trước đó. Một quy trình lưu hóa không phù hợp có thể gây:
- Liên kết lớp không hoàn chỉnh.
- Cao su chưa đạt độ đóng rắn.
- Cao su bị quá lưu hóa.
- Biến dạng.
- Nứt hoặc giảm độ bền.
- Hư hỏng trong quá trình vận hành.
Vì vậy, kiểm soát nhiệt độ, thời gian và áp suất là yêu cầu quan trọng trong sản xuất băng tải cao su.
8. Quy trình sản xuất băng tải cao su Bước 5: Kiểm tra chất lượng băng tải cao su sau sản xuất
Chất lượng không chỉ được kiểm tra ở cuối dây chuyền. Một quy trình sản xuất băng tải chuyên nghiệp cần kiểm soát từ nguyên liệu đầu vào, trong quá trình gia công đến thành phẩm. Điều này giúp giảm nguy cơ sản phẩm không đạt yêu cầu, hạn chế thời gian dừng máy và nâng cao độ tin cậy của hệ thống vận chuyển.
8.1. Kiểm tra nguyên liệu đầu vào
Trước khi đưa vào phối trộn, nguyên liệu có thể được kiểm tra về:
- Tính đồng nhất.
- Độ tinh khiết.
- Độ ẩm.
- Thành phần dầu.
- Tính chất vật lý.
- Khả năng đáp ứng yêu cầu kỹ thuật.
Đối với vải bố gia cường, các yếu tố như độ ẩm và tình trạng vật liệu cũng cần được quan tâm vì có thể ảnh hưởng đến quá trình tráng cao su và liên kết lớp.
8.2. Kiểm soát trong quá trình phối trộn
Các chỉ tiêu thường được theo dõi gồm:
- Độ nhớt: Đánh giá đặc tính chảy và khả năng gia công của cao su.
- Khối lượng riêng: Hỗ trợ kiểm tra tính đồng nhất của mẻ cao su.
- Thời gian: Đánh giá khoảng thời gian an toàn trước khi cao su bắt đầu lưu hóa trong quá trình gia công.
Việc kiểm tra các chỉ tiêu này giúp đảm bảo hợp chất cao su được chuẩn bị đúng yêu cầu.
8.3. Kiểm soát trong quá trình cán luyện và ghép lớp
Các hệ thống cán luyện có thể sử dụng:
- Thiết bị đo độ dày.
- Cảm biến kiểm tra chiều rộng.
- Hệ thống căn chỉnh mép.
- Thiết bị theo dõi lực căng.
- Kiểm tra trực quan bề mặt.
Trong công đoạn ghép lớp, cần kiểm tra:
- Vị trí các lớp.
- Độ phẳng.
- Bọt khí.
- Khoảng trống.
- Độ đồng đều của lớp phủ.
- Độ chính xác của kích thước.
Các lỗi cần được phát hiện trước khi băng tải đi vào lưu hóa.
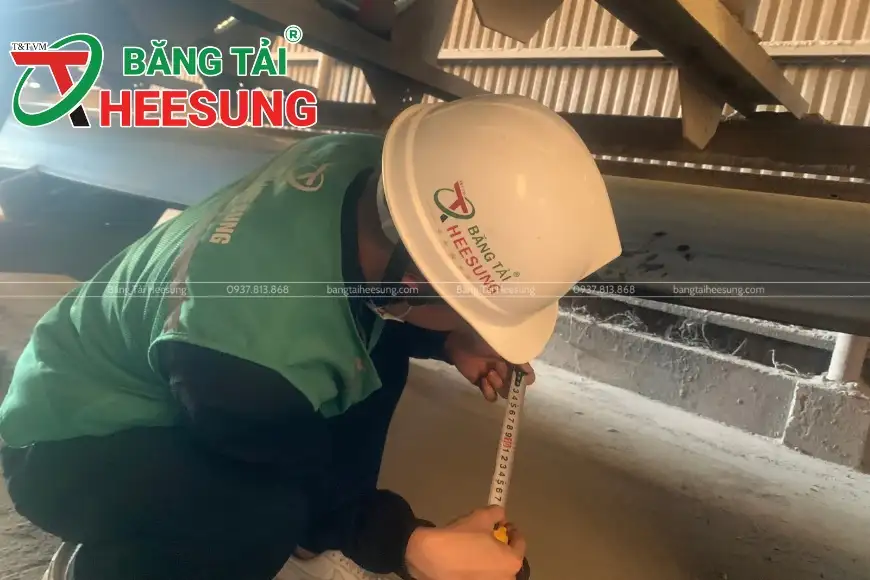
8.4. Kiểm tra cơ lý sau lưu hóa
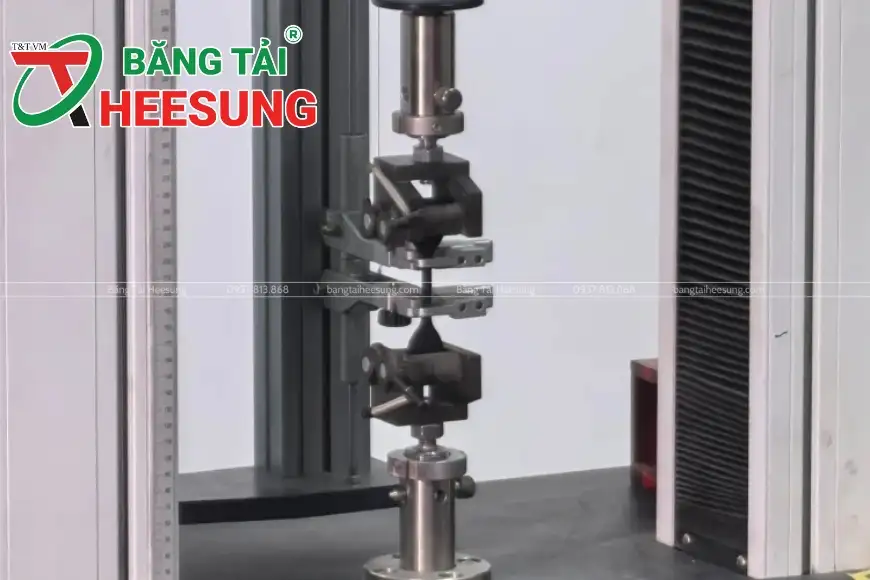
Sau khi lưu hóa và làm nguội, băng tải có thể được đưa vào phòng thí nghiệm để thực hiện các phép kiểm tra:
- Độ bám dính giữa các lớp: Thử nghiệm nhằm đánh giá khả năng liên kết giữa lớp phủ cao su và lớp gia cường, thường được đo bằng đơn vị N/mm.
- Độ bền kéo và độ giãn dài: Đánh giá khả năng chịu lực kéo và mức độ giãn của băng tải khi chịu tác động cơ học.
- Độ cứng cao su: Độ cứng Shore A được sử dụng trong nhiều phép kiểm tra để đánh giá tính chất của cao su.
- Độ đàn hồi: Có thể sử dụng các phương pháp kiểm tra độ đàn hồi hoặc độ nảy phù hợp với tiêu chuẩn áp dụng.
- Kiểm tra ngoại quan: Kiểm tra các lỗi như:
-
- Nứt bề mặt.
-
- Lỗ rỗng.
-
- Bọt khí.
-
- Cong vênh.
-
- Bong tách lớp.
-
- Lỗi mép băng.
-
- Bề mặt không đồng đều.
Tùy loại băng tải và tiêu chuẩn áp dụng, các phép thử có thể được bổ sung để đánh giá khả năng chịu nhiệt, chịu mài mòn, chống cháy hoặc chống dầu.
8.5. Kiểm tra thủ công và đánh giá thực tế
Thiết bị đo lường có thể cung cấp dữ liệu chính xác, nhưng kiểm tra trực quan vẫn giữ vai trò quan trọng.
Nhân viên kiểm tra cần quan sát:
- Bề mặt băng tải.
- Tình trạng mép băng.
- Độ đồng đều của lớp phủ.
- Dấu hiệu bong tách.
- Bọt khí nhỏ.
- Dị vật trong cao su.
- Biến dạng hoặc cong mép.
Nếu phát hiện dấu hiệu bất thường, sản phẩm cần được phân loại, cách ly và đánh giá trước khi quyết định xử lý tiếp.
8.6. Truy xuất nguồn gốc sản phẩm
Mỗi cuộn băng tải cao su nên có thông tin nhận diện và dữ liệu sản xuất. Thông tin có thể bao gồm:
- Mã lô cao su.
- Công thức phối trộn.
- Thời gian trộn.
- Thông số cán luyện.
- Áp suất lưu hóa.
- Nhiệt độ lưu hóa.
- Thời gian lưu hóa.
- Mã đơn hàng.
- Kết quả kiểm tra chất lượng.
Truy xuất nguồn gốc giúp doanh nghiệp xác định nguyên nhân khi có sự cố, đồng thời hỗ trợ quá trình kiểm tra và cải tiến sản xuất.
8.7. Cải tiến chất lượng dựa trên dữ liệu
Một quy trình kiểm soát chất lượng hiệu quả không chỉ dừng lại ở việc phát hiện lỗi. Dữ liệu sản xuất có thể được phân tích để xác định xu hướng:
- Độ bám dính giảm.
- Độ dày thay đổi.
- Độ cứng không ổn định.
- Tỷ lệ lỗi bề mặt tăng.
- Tình trạng bong tách xuất hiện nhiều hơn.
Từ đó, bộ phận kỹ thuật có thể điều chỉnh nhiệt độ cán, tốc độ trộn, lực căng vải hoặc thông số lưu hóa. Kiểm soát chất lượng tốt giúp doanh nghiệp chuyển từ việc xử lý lỗi sang chủ động phòng ngừa lỗi.
[CÒN TIẾP: PHẦN 5]
Nhìn chung, quy trình sản xuất băng tải cao su đóng vai trò quyết định đến độ bền, khả năng vận hành và tuổi thọ của sản phẩm trong từng điều kiện làm việc. Tại Băng tải Heesung, mỗi công đoạn từ phối trộn nguyên liệu, cán tráng, ghép lớp đến lưu hóa đều được kiểm soát chặt chẽ nhằm đảm bảo chất lượng và tính ổn định cao. Với năng lực sản xuất, công nghệ hiện đại và khả năng tùy chỉnh theo nhu cầu thực tế, Heesung mang đến giải pháp băng tải cao su phù hợp cho nhiều ngành công nghiệp!
BĂNG TẢI HEESUNG – GIẢI PHÁP BĂNG TẢI CAO SU CHO CÔNG NGHIỆP
- Website: https://bangtaiheesung.com
- Hotline: 0937 813 868
- Fanpage: https://www.facebook.com/BangtaiHeesung
- Trụ sở chính: Số 602, Tòa nhà CT1, Phố Đỗ Nhuận, P. Xuân Đỉnh, TP. Hà Nội
- Văn phòng Sài Gòn: 1073/63B Cách Mạng Tháng Tám, P. Tân Sơn Nhất, TP. HCM
- Kho – Xưởng SX: Số 9, Đường Thụy Phương, P. Đông Ngạc, TP. Hà Nội